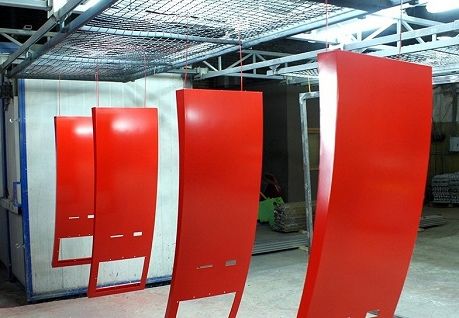
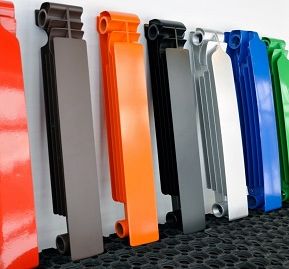
Покрытия, выполненные с использованием порошковой технологии, отличаются экономичностью, прочностью и долговечностью, и широко применяются в сельском хозяйстве, машиностроении, производстве бытовой техники и декоративном дизайне. Краска, нанесенная с помощью порошковой технологии, может быть использована на любой жаропрочной поверхности. Ее применяют для окрашивания алюминиевых профилей, используемых для остекления балконов, изделий художественной ковки, металлических дверей, а также для создания антикоррозийного покрытия на колесных дисках в автомобильных станциях.
Порошковая краска широко используется для обработки спортивных велосипедов, снегоходов и мотоциклов, а также в приборостроении и строительстве. Как видите, спрос на услугу поштукатурки с применением порошкового покрытия высок и продолжит расти.
Плюсы и минусы данной технологии также имеются, как и у любой современной технологии. Рассмотрим экономическую выгоду:
— небольшое количество отходов, не более 4% (по сравнению с обычной жидкой краской, где процент отходов может достигать 40%, так как краска остается на стенках камеры и не может быть использована вторично);
— вторичное использование краски (краска, оставшаяся в покрасочной камере, собирается рекуператором и используется повторно).
Преимущества порошковой окраски включают отсутствие необходимости в предварительном нанесении грунтовки, достижение нужного качества при нанесении одного слоя краски, простую технологию нанесения, которая не требует больших затрат на обучение персонала, а также прочность и компактность упаковки, что позволяет экономить на складских помещениях и не требует большой площади. К экологическим преимуществам порошковой окраски относятся ее низкая пожароопасность и низкий процент выделения химических соединений в воздух, что обеспечивает отсутствие специфического запаха.
Выделим следующие преимущества окраски в сравнении с обычной
— высокие показатели санитарно-гигиенических условий труда;
— концентрация предельно допустимых значений выделения летучих веществ значительно ниже нормы.
Порошковая окраска имеет следующие преимущества:
— более высокие декоративные качества;
— повышенная прочность покрытия;
— быстрое отвердевание слоя краски;
— порошковые покрытия имеют более высокие антикоррозионные и противоударные качества;
— отсутствие необходимости контроля вязкости краски;
— благодаря прочности покрытия на готовом изделии, для него не нужна дорогая защитная упаковка.
Затруднения, возникающие в процессе порошковой окраски включают в себя необходимость нового контейнера при смене цвета, тщательный контроль процесса, чтобы избежать взрыва, сложность нанесения тонких слоев краски и ограничения в покраске некоторых конструкций и изделий нетипичных форм. Одним из несомненных достоинств порошковой краски можно считать ее широкую цветовую гамму.
Если рассматривать создание покрасочной мастерской как бизнес, то требуется тщательное изучение рынка и расчет первоначальных вложений. Поэтому первым шагом должно быть создание бизнес-плана.
Организационные вопросы
— Исследование спроса на услуги окраски;
— Расчет стоимости оборудования;
— Юридическое оформление бизнеса;
— Аренда помещения.
Прежде всего, определитесь, какие изделия вы будете покупать. Если это будет порошковая окраска небольших деталей, изделий художественной ковки или дисков, то для них не потребуется крупногабаритного оборудования. Его можно разместить и в собственном гараже. В любом случае, в помещении нужно предусмотреть склад расходных материалов и готовой продукции.
Если размер линии покраски небольшой и вы считаете, что на первых порах справитесь со всем самостоятельно, нет необходимости в найме персонала. Для финансовых расходов необходимо учесть следующее: покупку оборудования и расходных материалов, аренду помещения (при необходимости) и юридическое оформление (ООО или ИП). Технология покраски не слишком сложна и может быть освоена любым желающим.
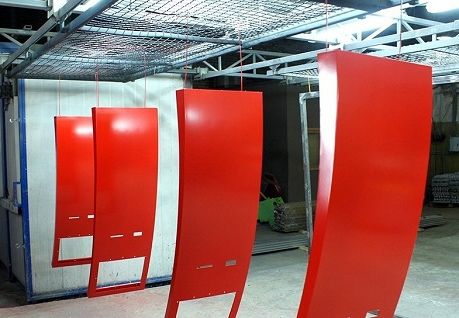
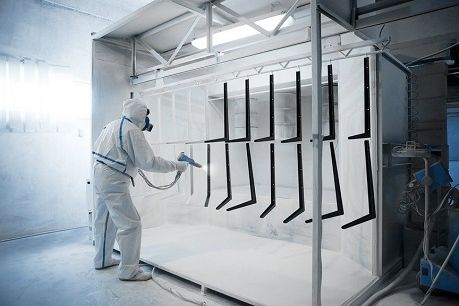
Процесс порошковой покраски включает три этапа
Первый этап подготовки поверхности к покраске включает механическое удаление грязи и обезжиривание, что является самым трудоемким и важным этапом. Качество подготовки поверхности будет определять оптимальное сцепление краски с поверхностью, прочность будущего покрытия и его долговечность. Далее происходит нанесение краски с помощью специального распылителя, полимеризация слоя в печи, формирование пленки, охлаждение и отверждение покрытия.
Для очистки используются механические средства, такие как шлифовальные машины, пескоструйный насос, наждачная бумага. В случае слишком мелкой поверхности ее тщательно протирают мягкой тканью с растворителем или уайт-спиритом. Для обезжиривания используют химические вещества, такие как щелочи, кислоты и растворители.
После механической обработки детали охлаждаются, а после химической — сушатся. И только затем их можно передавать на окраску.
Окрашивание
После очистки изделие или деталь перемещаются в покрасочную камеру. Размер и тип камеры зависят от того, что вы красите. Мелкие детали окрашиваются в тупиковой камере, длинномерные изделия (например, металлический профиль) — в проходной.
Самый распространенный метод окраски — это электростатический. Для его проведения используется специальное устройство — пистолет или распылитель с электростатическим порошком, при этом изделие должно быть заземлено. Краска равномерно распределяется по поверхности под воздействием статического напряжения, которое может быть создано с помощью внешнего источника или трения частиц краски о стенки турбины распылителя. После завершения процесса краска, оставшаяся на внутренней поверхности камеры, собирается специальным устройством. В дальнейшем она будет использована снова.
Процесс полимеризации
Изделие с нанесенной краской отправляется в печь, где происходит процесс его полимеризации. Для этого требуется температура от 180 до 220°. Важным моментом в этом процессе является поддержание постоянной температуры в печи. Ее колебания не должны превышать 5°, чтобы обеспечить равномерный прогрев изделия.
Под воздействием высокой температуры краска плавится, вытесняя с поверхности воздух, поры в краске сокращаются. Чтобы избежать высокой пористости (что ухудшает качество покрытия), можно повысить температуру в печи на 10-20° или сделать слой краски менее толстым. Время прогрева в печи составляет 20-30 минут. Для толстостенных и крупных металлических изделий время полимеризации увеличивают. После полимеризации изделие охлаждают на открытом воздухе естественным образом.
Оборудование
Оборудование для порошковой покраски выпускается разного масштаба — от небольших покрасочных камер до автоматических линий.
Линия порошковой окраски. На предприятиях или в крупных покрасочных мастерских с большим количеством обрабатываемых изделий есть смысл установить линию. Автоматическая линия порошковой окраски увеличит производительность и позволит сократить время на предварительную обработку.
Преимущества линии порошковой окраски включают стабильно высокое качество окраски, автоматически контролируемое качество и высокую производительность при минимальном участии персонала в технологическом процессе. Автоматическая линия порошковой окраски включает зону навески деталей, оборудование для подготовки поверхности к окраске, зону сушки после подготовки, покрасочную камеру, печь полимеризации, зону охлаждения готовых изделий и зону их выгрузки. В таких линиях предусмотрена система транспортировки изделий из одной зоны в другую. Автоматическая линия порошковой окраски исключает присутствие в покрасочной камере рабочего, так как в ней установлены автоматические распылители порошка.
Оборудование для небольшого цеха
Для проведения порошковой покраски можно приобрести оборудование отдельно или в комплекте. Если вы не планируете красить крупногабаритные изделия и не собираетесь делать это в промышленных масштабах, можно ограничиться следующим набором оборудования:
— камера порошковой окраски;
— печь;
— распылитель краски;
— компьютер;
— рекуператор (устройство для сбора оставшейся в камере краски);
— подвесной транспортер.
Покрасочная камера
Камеру для покраски вполне можно сделать своими руками. Для создания данной камеры требуется металлический каркас, который можно изготовить из швеллера или уголка. Покрытие можно также выполнить из металла или использовать для этой цели поликарбонат. Если для стен камеры используются металлические листы, их поверхность должна быть окрашена, желательно порошковой краской. Пол должен иметь электроизоляцию, для чего подойдет резиновый коврик.
При сборке такой камеры необходимо соблюдать несколько условий: она должна быть герметичной, иметь скругленные углы, освещение должно быть светодиодным или люминесцентным (такие лампы не нагреваются).
Если у вас есть конвейерная система подачи изделий, камера должна быть проходной для нее. Для полимеризации малогабаритных деталей можно использовать обычную духовку, если вы начинаете свой бизнес в гараже и в малых объемах. Однако для более крупномасштабных проектов необходимо приобрести профессиональное оборудование. Новые модели с инфракрасными нагревателями следует рассмотреть как вариант. Их преимущества: одновременная полимеризация изделий с разной цветовой гаммой.
— Сравнительно низкое энергопотребление по сравнению с конвекционной печью;
— Широкий диапазон настройки температуры и их тонкая регулировка.
Распылитель
Электростатический распылитель — это практически краскопульт. В небольших цехах не имеет смысла использовать распылитель с внешним источником электростатического напряжения. Наиболее часто используемые — это трибостатические пистолеты. Их преимущества перед обычными пульверизаторами:
— Порошково-полимерное покрытие наносится на изделия даже с сложной конфигурацией;
— Равномерное нанесение краски.
— Стойкость конструкции.
Для упаковки необходим съемный контейнер для пыли, и их должно быть несколько, чтобы можно было оперативно заменить его при смене упаковки. Кроме того, минимальное оборудование для порошковой покраски не всегда включает рекуператор для сбора оставшейся в камере покраски пыли. В таких случаях можно использовать пылесос, но не традиционного с фильтрами, а циклонного типа. Однако это подходит только для небольшого объема производства. Приобретение рекуператора обойдется дешевле, чем потери упаковки, оставшейся в покрасочной камере.
Для получения сжатого воздуха в качестве источника стоит приобрести компрессор. Необходимо убедиться, что он имеет фильтр высокого давления и достаточную мощность. При развитии и расширении покрасочного цеха рекомендуется приобрести подвесной конвейер, что значительно увеличит скорость прохождения изделия через все этапы покраски и сделает более удобным нанесение порошка в покрасочной камере. Таким образом, у вас будет полностью комплектованная линия порошковой окраски. Факторы, влияющие на окупаемость бизнеса, нужно учитывать.
Для того, чтобы ваше предприятие развивалось и процветало, необходимо обеспечить оборудование для порошковой окраски с достаточной загрузкой. Прежде чем закупать его, проведите исследование рынка потенциальных заказчиков. Если в регионе мало производителей изделий, которым нужны порошковые покрытия, ваше предприятие с большей долей вероятности будет простаивать.
Кто ваши потенциальные клиенты
Частные лица – это не тот заказчик, который обеспечит финансовую стабильность бизнеса. Поинтересуйтесь, есть ли в вашем районе кузницы, которые занимаются изготовлением заборов, лестничных перил, каминных наборов или предметов интерьера. И в каких количествах они их делают.
Многие кузницы предлагают поточное производство литых или формованных металлоизделий по более низкой цене, чем автоской художественной ковке. Они могут стать постоянными заказчиками, так как оборудование для порошковой окраски у них обычно не установлено. Желаем удачи в открытие своего бизнеса!
Понравился пост? Поделитесь им в социальных сетях. Спасибо!
Пост прочитан: